Материалы / У каждой зоны своя задача
Изоляция для индукционных печей: особенности и материалы

Работает с электроизоляцией из слюды с 2018 года. Помогает заводам и ремонтным службам подобрать нужный материал — от пазовой прокладки до корпусной изоляции на 10 кВ.

Индукционная печь — не просто высокая температура. Это одновременно сильное электромагнитное поле, термоудары при каждой загрузке шихты, вибрация от электромагнитных сил, брызги расплавленного металла. Обычные диэлектрики здесь не работают: органика выгорает, стеклоткань деградирует, полимерные компаунды растрескиваются. Изоляция для индукционной плавки — это в первую очередь слюдяные материалы, и это не рыночное предпочтение, а физическая необходимость.
Температура расплава стали — 1500–1560 °C, алюминия — 700–850 °C. Даже в алюминиевом производстве поверхность тигля разогревается до 400–600 °C, а внешняя поверхность водоохлаждаемого индуктора работает при 200–400 °C. Это класс C по ГОСТ 8865-93 — свыше 220 °C, граница применимости большинства органических материалов. О классах нагревостойкости подробнее — в статье «Температурные классы изоляции B, F, H».
Типы индукционных печей и их требования к изоляции
Под общим названием «индукционная печь» скрываются несколько принципиально разных конструкций. Требования к изоляции для каждой — свои.
Тигельные ИСТ (сталеплавильные) — самый распространённый тип. Тигель из огнеупорной набивной футеровки расположен внутри индуктора, ёмкость 50 кг – 60 т, частота питания 50–2400 Гц. Индуктор водоохлаждаемый, ванна перемешивается электромагнитными силами.
Канальные ИЧТ — для выдержки и транспортировки расплава. Индуктор охватывает канал с жидким металлом, 50 Гц, высокие токи. Витковая изоляция в постоянном тепловом контакте с ванной — условия жёстче, чем в тигельных печах.
Вакуумные ВИП — плавка жаропрочных сплавов, титана. Вакуум 10⁻² – 10⁻⁴ Па. Органические связующие здесь запрещены: газят при нагреве и загрязняют расплав примесями.
| Тип печи | Ёмкость | Частота тока | Температура расплава | Специфика изоляции |
|---|---|---|---|---|
| Тигельная ИСТ (сталь) | 0,05–60 т | 50–2400 Гц | 1500–1650 °C | Витковая изоляция, термоудары, вибрация |
| Тигельная ИАТ (алюминий) | 0,1–30 т | 50–500 Гц | 700–850 °C | Более мягкий режим, но брызги расплава |
| Канальная ИЧТ | 1–200 т | 50 Гц | 1250–1400 °C (чугун) | Постоянный контакт с расплавом, высокий ток |
| Вакуумная ВИП | 0,1–30 т | 50–500 Гц | 1700–1800 °C | Запрет органики, вакуумная совместимость |
| Рудно-термическая РТП | 10–200 т | 50 Гц | 1600–1800 °C | Радиационный нагрев, нет прямого охлаждения индуктора |
Зоны индукционной печи и задачи изоляции
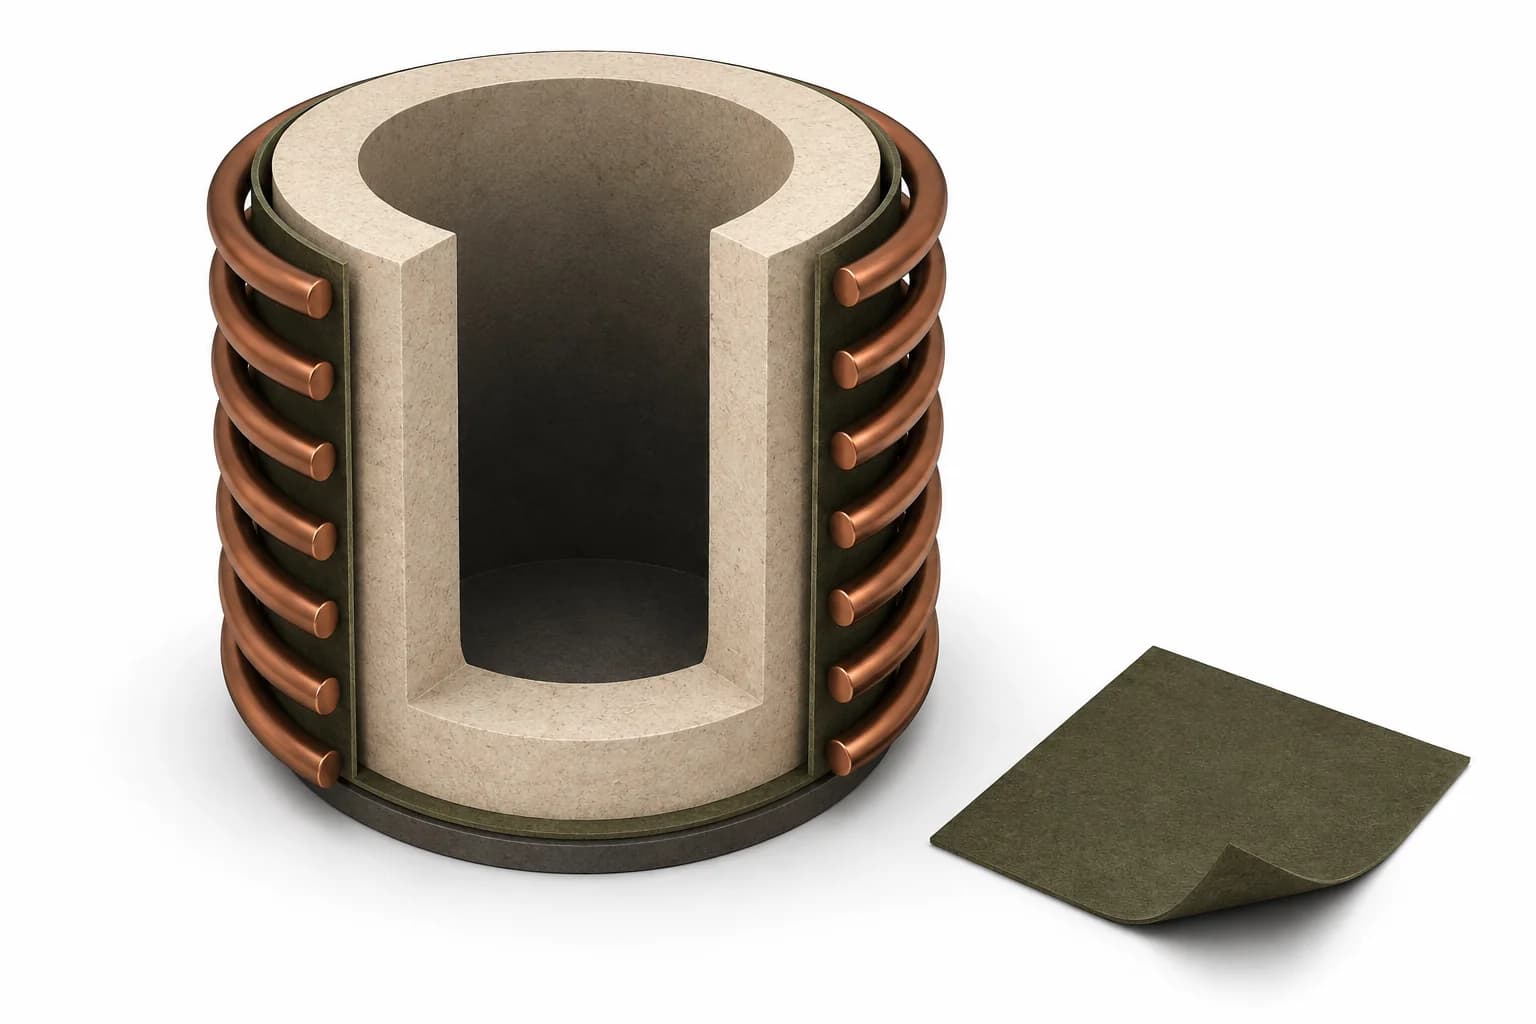
Правильно говорить не об изоляции «печи в целом», а об изоляции конкретных зон: у каждой своя температура, механическая нагрузка и электрический потенциал.
Индуктор: витковая изоляция водоохлаждаемой катушки
Индуктор тигельной печи — медная трубка, намотанная в катушку. Внутри трубки охлаждающая вода, снаружи высокочастотный ток. Между витками нужна надёжная электрическая изоляция при том, что снаружи витки разогреваются до 200–400 °C, а с другой стороны раскалённый тигель.
Витковое напряжение в индукторе обычно 10–80 В, но количество витков может быть 8–25. При межвитковом замыкании ток резко возрастает — катушка выходит из строя за секунды. Поэтому требование к витковой изоляции — не столько высокое рабочее напряжение, сколько надёжность в условиях термоциклирования.
Для витковой изоляции применяют гибкий слюдопласт в виде ленты или полосы, намотанной по спирали на витки. Толщина — как правило, 0,4–1,0 мм. Слюдопласт не горит, не оплавляется, не газит. При термоударах ведёт себя стабильнее органики — коэффициент теплового расширения слюды и меди близки, что снижает риск растрескивания.
Альтернатива — микалента ЛМС-СТ или ЛМЧ-СТ. Её применяют при намотке в несколько слоёв с перекрытием, что даёт более плотную изоляцию. Толщина одного слоя микаленты 0,08–0,17 мм, итоговое перекрытие — два–четыре слоя.
Тепловой экран между тиглем и индуктором
Между огнеупорным тиглем и медным индуктором в крупных печах устанавливают тепловой экран. Он выполняет две функции: снижает теплопотери через индуктор и защищает катушку от случайного прожига при прорыве футеровки. Экран находится при температуре 300–800 °C в зависимости от мощности печи.
Материал теплового экрана — стекломиканит марок ГМС-ТТ или ГМС-ТВ. Листовой стекломиканит хорошо формуется при нагреве до 150–180 °C, что позволяет изготовить цилиндрическую вставку нужного диаметра прямо на производстве. Рабочая температура — до 500–600 °C, кратковременно до 700 °C.
Контактные группы и токоведущие шины
К индуктору подходят токоведущие шины от конденсаторной батареи. Для печи 5 т ток питания — 2000–6000 А при 400–800 В. Изоляция шин работает при 80–150 °C в среде с запылённостью и брызгами окалины. Применяют микаленту в два–три слоя с 50% перекрытием и покрытием лаком КО-915.
Материалы по зонам: сводная таблица
| Зона печи | Температура | Материал | Форма поставки | Типовая толщина |
|---|---|---|---|---|
| Витковая изоляция индуктора | 200–400 °C | Слюдопласт гибкий СГФ / СПФГ | Лента, полоса | 0,4–1,0 мм |
| Витковая изоляция (альт.) | 200–400 °C | Микалента ЛМС-СТ, ЛМЧ-СТ | Рулон | 0,08–0,17 мм / слой |
| Тепловой экран тигель–индуктор | 300–700 °C | Стекломиканит ГМС-ТТ | Лист, цилиндр | 1,0–3,0 мм |
| Токоведущие шины | 80–150 °C | Микалента + термолак | Лента в рулоне | 0,10–0,17 мм / слой |
| Вакуумная ВИП — все зоны | 200–500 °C | Слюдинитовая лента ЛСЭК | Лента | 0,15–0,25 мм |
| Прокладки корпуса | до 250 °C | Стекломиканит ГМС-ТВ | Лист | 0,5–2,0 мм |
Выбор между слюдопластом и слюдинитовой лентой зависит от применения. Слюдопласт для стандартных исполнений изготавливают из флогопита, для жаростойких — также из флогопита. Флогопит обязателен при рабочей температуре выше 600 °C: он сохраняет кристаллическую структуру до 800 °C, тогда как мусковит начинает разлагаться при 550–600 °C. Подробнее о термостойких материалах для высокотемпературных применений — в статье «Термостойкие электроизоляционные материалы».
Специфика условий: три главных угрозы
Индукционная печь создаёт три специфических воздействия, которых нет в большинстве других электротехнических применений.
Первое — электромагнитная вибрация. Силы взаимодействия расплава с полем создают «пинч-эффект»: металл перемешивается, индуктор испытывает знакопеременные механические нагрузки с частотой рабочего тока 50–2400 Гц. Органические материалы растрескиваются за месяцы. Слюдяная изоляция стойче: структура слюды допускает небольшие сдвиговые деформации без разрушения матрицы.
Второе — термоудары. Загрузка холодной шихты в горячую ванну — кратковременный пик нагрева для всей конструкции. Слюдопласт выдерживает скорость нагрева до 30–50 °C/мин без расслоения. Для полимерных материалов это уже начало деградации.
Третье — брызги металла и конденсат. Брызги при загрузке попадают на витки индуктора. Слюдопласт химически инертен к расплавленному алюминию, меди и стали. При остановах на охлаждаемых витках конденсируется влага: если есть микротрещины от термоциклирования, при следующем нагреве влага испаряется с расслоением изоляции. Практическая защита — пропитка намотанного индуктора кремнийорганическим лаком КО-915.
Часто задаваемые вопросы
Что лучше для витковой изоляции индуктора — слюдопласт или микалента?
Оба варианта применяются, и у каждого своя ниша. Слюдопласт гибкий — лента шириной 40–80 мм, намотанная вдоль трубки. Проще в монтаже при ремонте в цеховых условиях, не требует специального оборудования. Микалента обеспечивает более плотную намотку, лучше прилегает к трубке сложного профиля. На крупных заводах с обмоточными станками чаще применяют микаленту. Для ремонтных цехов, где перематывают вручную, — слюдопласт удобнее.
Почему нельзя использовать стекловолокно вместо слюды в витковой изоляции?
Стекловолокно — не надёжный диэлектрик в условиях загрязнения металлической пылью и окалиной. Поверхностная проводимость стекловолокна при загрязнении значительно выше, чем у слюды. Для теплового экрана стекломиканит применяется — именно потому что сочетает стекловолокнистую основу и слюдяное наполнение. Но для витковой изоляции стекло без слюды не подходит.
Почему для вакуумных печей нужны специальные материалы?
В вакуумной печи (ВИП) любой материал, содержащий органику, при нагреве выделяет газы — газят связующие, лаки, пропитки. Это загрязняет расплав углеродом и другими элементами, что критично для жаропрочных никелевых сплавов и титана. Слюдинитовая лента ЛСЭК с неорганическим связующим даёт минимальное газовыделение — менее 0,1% потери массы при 400 °C в вакууме 10⁻³ Па. Перед применением в ВИП материалы прокаливают при 200–300 °C для удаления адсорбированной влаги.
Как часто нужно менять витковую изоляцию индуктора?
На непрерывных производствах (2–3 плавки в сутки) — при плановом ремонте каждые 3–6 лет. При частых пусках-остановах — чаще, термоциклирование накапливает усталость быстрее. Визуальный признак замены — растрескивание и отслоение изоляции. Инструментальный — снижение сопротивления по мегаомметру ниже 10 МОм (измерение на холодном индукторе).
Есть ли российские производители слюдяных материалов для индукционных печей?
Да, российские заводы и поставщики выпускают слюдопласт, микаленту, стекломиканит по ГОСТ и ТУ. Важная оговорка: «слюда» на этикетке не означает флогопит автоматически. Для применений выше 600 °C требовать паспорт с указанием вида слюды: флогопитовые марки дороже на 20–40%, но при температуре тигля выше 1200 °C — единственный правильный выбор.
Поставляем слюдяные изоляционные материалы для индукционных печей — тигельных, канальных, вакуумных. Работаем с металлургическими и машиностроительными предприятиями, ремонтными цехами, заводами электрооборудования. Паспорт качества на каждую партию. Минимальная партия — от 5 кг. Запросить материал для печи — укажите тип печи, ёмкость и параметры индуктора, подберём марку и рассчитаем объём.