Материалы / Заготовка и форма
ГОСТ 6122-75: миканит формовочный — разбор стандарта

Работает с электроизоляцией из слюды с 2018 года. Помогает заводам и ремонтным службам подобрать нужный материал — от пазовой прокладки до корпусной изоляции на 10 кВ.
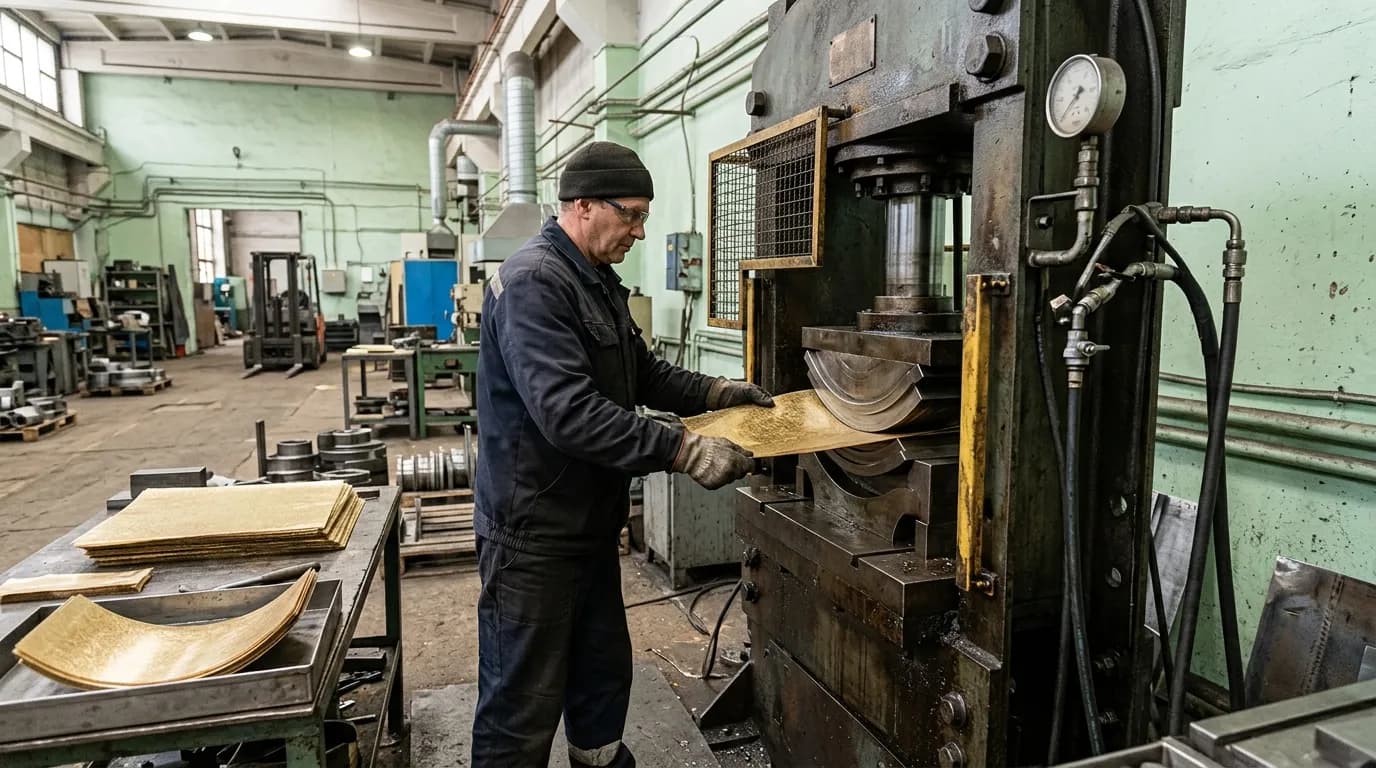
ГОСТ 6122-75 «Миканит формовочный. Технические условия» — один из трёх стандартов 1975 года на миканит, наряду с ГОСТ 6120-75 (гибкий) и ГОСТ 6121-75 (прокладочный). Действует до сих пор, несмотря на возраст — замена в виде отдельного ГОСТа так и не появилась, и формовочный миканит по-прежнему производят по этому стандарту или по ТУ заводов, которые на него ссылаются.
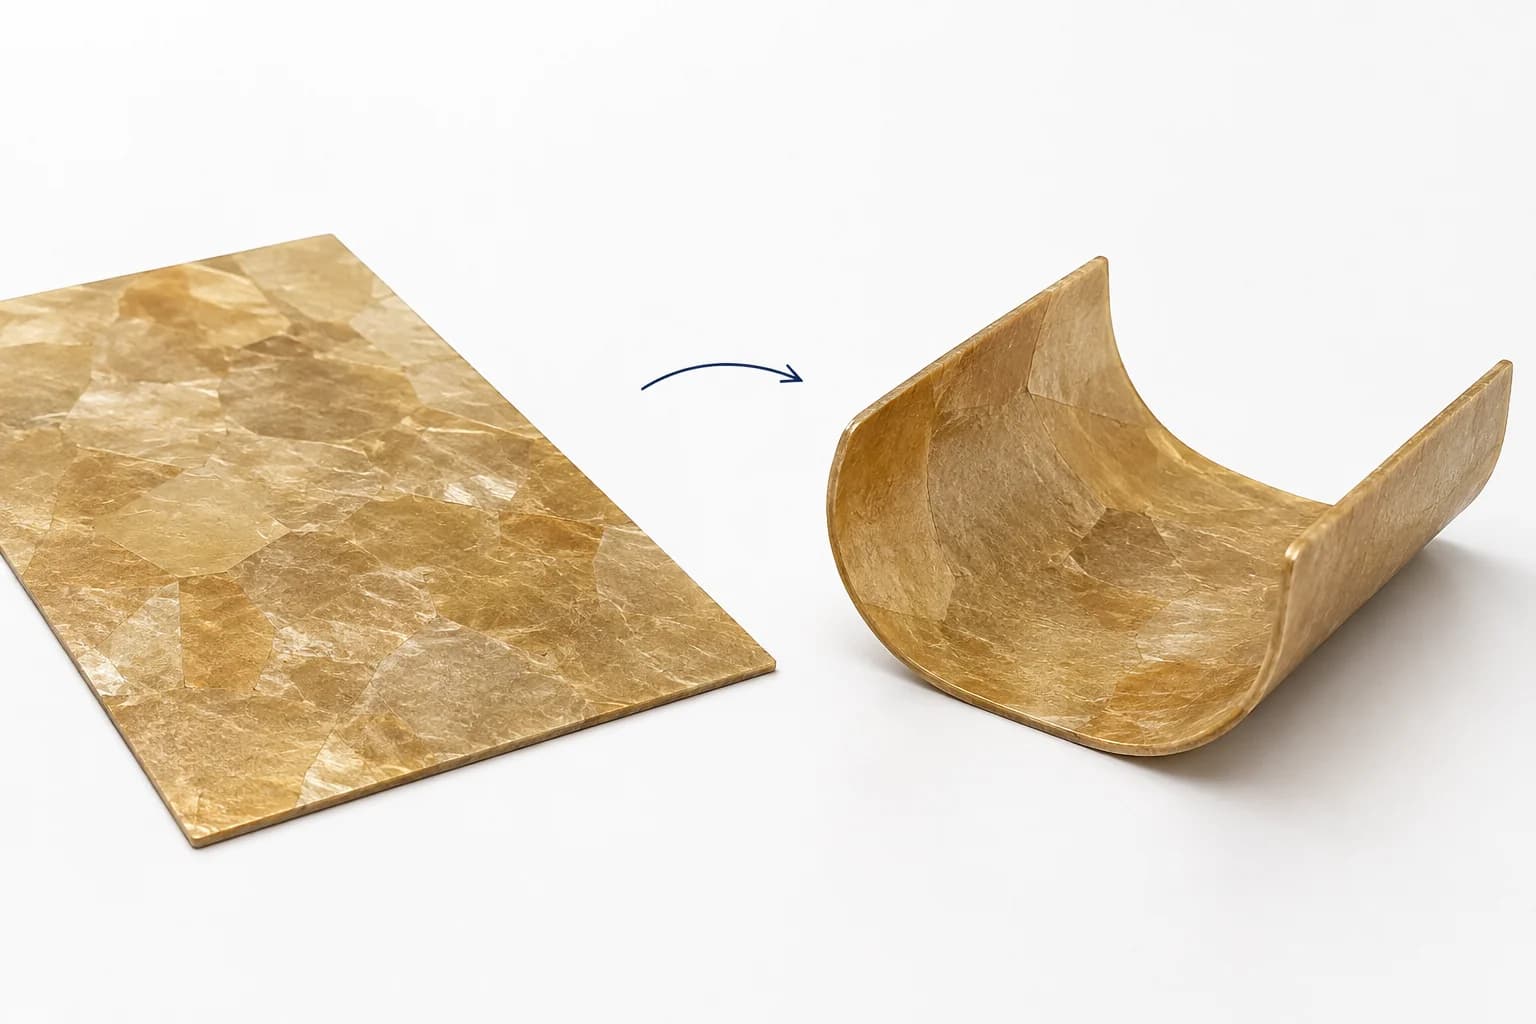
Специфика формовочного миканита — в способе переработки. В отличие от коллекторного, который шлифуют до точных размеров, или прокладочного, который режут в плоские детали, формовочный миканит нагревают и прессуют в нужную форму. Именно поэтому связующее в нём термопластичное: при нагреве размягчается, при охлаждении фиксирует форму.
Что такое формовочный миканит и чем он отличается от других видов
Все три вида миканита по ГОСТам 1975 года объединяет сырьё: щипаная слюда (флогопит или мусковит), пропитанная связующим и склеенная в листы. Разница — в связующем и назначении.
Прокладочный миканит по ГОСТ 6121-75 содержит термореактивное связующее (шеллак, бакелит): оно полимеризуется при прессовании, после чего материал становится жёстким и не формуется повторно. Коллекторный миканит — особый случай: там связующее минимально, главное — плотность и точность размеров под механическую обработку.
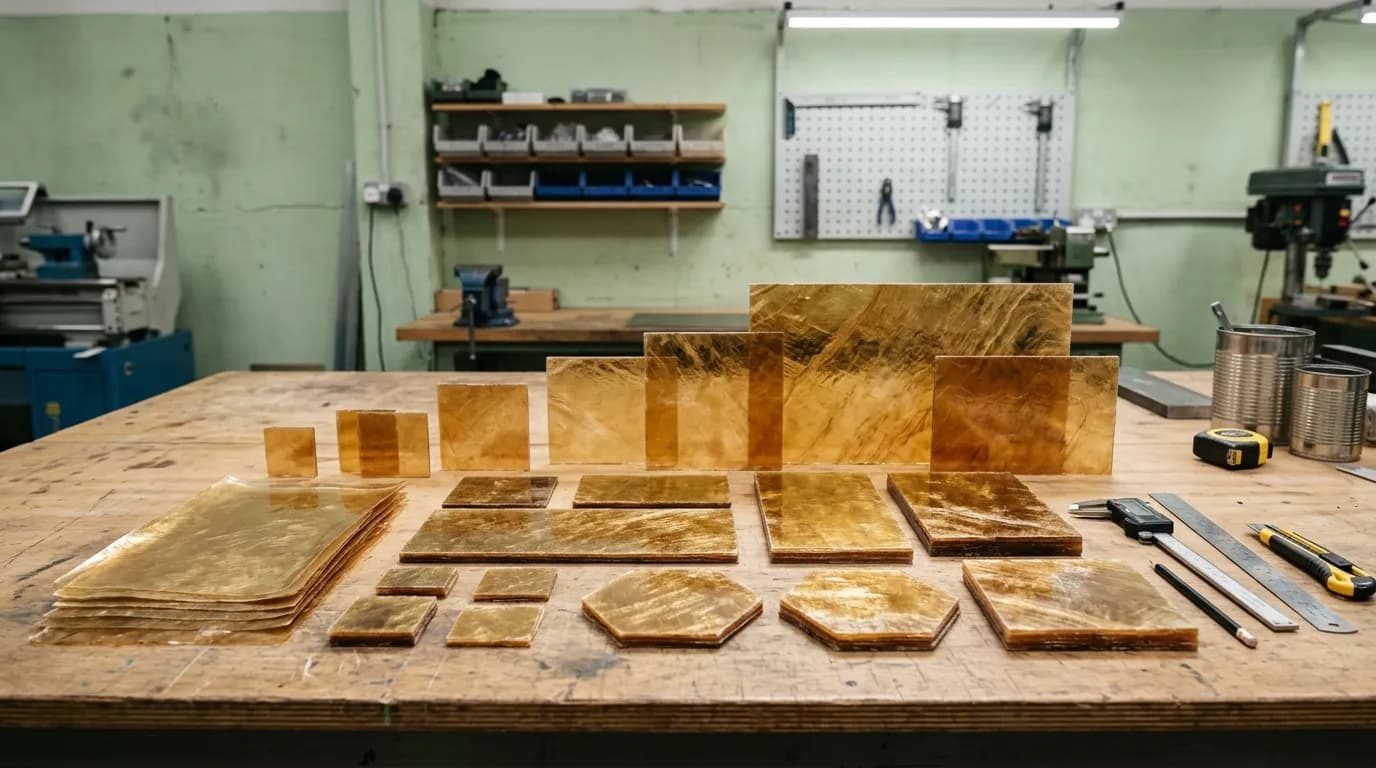
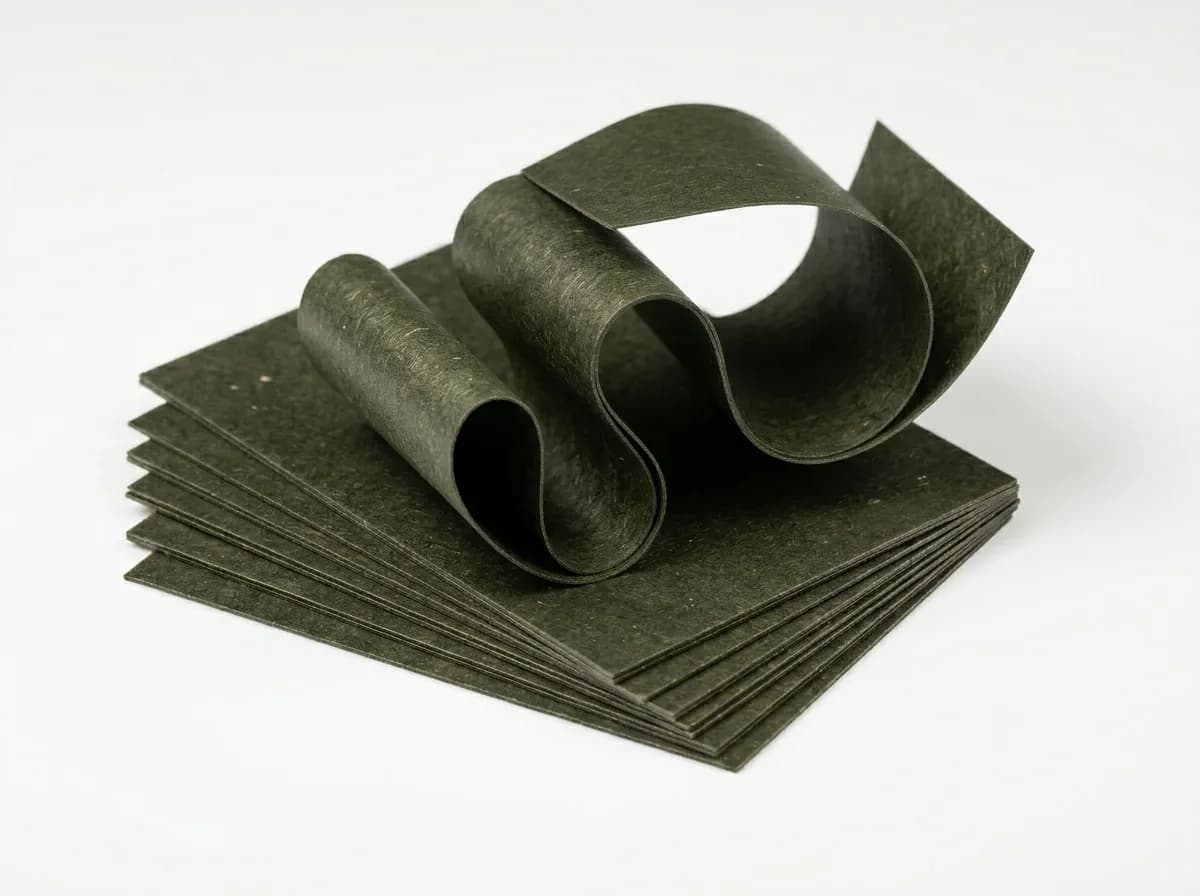
Формовочный миканит по ГОСТ 6122-75 содержит термопластичное связующее — как правило, шеллак в сочетании с мягчителем или самостоятельный термопластик. При нагреве до 150–180°C материал размягчается и легко деформируется под давлением. После охлаждения ниже 80°C форма фиксируется и держится без дополнительной полимеризации. Это позволяет изготавливать детали сложной геометрии — конусы, манжеты, цилиндры, кольца.
Отличие от коллекторного миканита: коллекторный работает в готовой форме под истиранием, формовочный — исходный материал для получения фасонных деталей. После прессования формовочный миканит больше не формуют — это однократная операция.
Марки формовочного миканита по ГОСТ 6122-75
Стандарт предусматривает три марки, различающихся по типу связующего и области применения:
| Марка | Расшифровка | Связующее | Тип слюды | Назначение |
|---|---|---|---|---|
| ФМГ | Формовочный, модифицированный, гибкий | Шеллак с пластификатором | Флогопит или мусковит | Фасонные детали общего назначения: конусы, шайбы, манжеты |
| ФМФ | Формовочный, модифицированный, фенольный | Фенольная смола (термопластичная фракция) | Флогопит | Детали повышенной жёсткости после формования: буртики, упоры, кольца |
| ФК | Формовочный, коллекторный | Шеллак | Флогопит (1-й и 2-й сорт) | Конусы и манжеты для коллекторных узлов электрических машин |
Марка ФМГ — самая распространённая. ФМФ применяют реже, когда после формования нужна повышенная твёрдость детали — фенольное связующее при нагреве отчасти полимеризуется, поэтому деталь после прессования жёстче, чем из ФМГ. Марка ФК ориентирована на коллекторные конусы и манжеты — там важна чистота слюды (флогопит 1–2 сорта без дефектов) и стабильность размеров.
Нюанс по сырью: ГОСТ 6122-75 допускает как флогопит, так и мусковит для ФМГ общего назначения. Для жаростойких применений (рабочая температура готовой детали выше 300°C) — только флогопит. Это не всегда явно написано в сопроводительных документах, поэтому при заказе под высокотемпературные условия уточняйте вид слюды.
Физико-механические характеристики по ГОСТ 6122-75
Стандарт нормирует характеристики исходного листового материала — до формования. После горячего прессования деталь приобретает большую прочность и жёсткость, чем исходный лист, но конкретные цифры для готовых деталей зависят от режима прессования и нормируются уже конструктором, а не ГОСТом на материал.
| Характеристика | ФМГ | ФМФ | ФК | Метод испытания |
|---|---|---|---|---|
| Электрическая прочность при переменном токе, кВ/мм, не менее | 20 | 18 | 22 | ГОСТ 6433.3 |
| Удельное объёмное электрическое сопротивление, Ом·см, не менее | 1×10¹² | 1×10¹² | 1×10¹³ | ГОСТ 6433.2 |
| Предел прочности при изгибе (после формования), МПа, не менее | 60 | 80 | 70 | ГОСТ 4648 |
| Водопоглощение за 24 ч, мг, не более | 20 | 15 | 10 | ГОСТ 4650 |
| Содержание связующего, % от массы, не более | 18 | 20 | 16 | Гравиметрия по ГОСТ 6122-75 |
| Толщина листов, мм | 0,3–3,0 | 0,5–2,5 | 0,3–1,5 | ГОСТ 11516 |
| Рабочая температура готовой детали (длительно), °C | до 300 (мусковит) / до 500 (флогопит) | до 200 | до 400 | — |
Электрическая прочность 20–22 кВ/мм — это значения до формования. Правильно выполненное горячее прессование незначительно снижает электропрочность (5–10%), грубое прессование с перегревом или недогревом — снижает сильнее, вплоть до расслоений. Водопоглощение для ФК нормировано жёстче (10 мг), поскольку коллекторные конусы работают в условиях масла и влаги.
Технология формования: температура, давление, выдержка
Формование — процесс с несколькими критическими параметрами. Отклонение от режима даёт либо расслоение, либо трещины при охлаждении.
Подготовка материала
Листы формовочного миканита перед прессованием прогревают в сушильном шкафу при 60–80°C в течение 30–60 минут. Это удаляет адсорбированную влагу, которая при резком нагреве в пресс-форме даёт пузыри и расслоения. Листы из хранилища с температурой ниже 15°C прогревать обязательно — даже если визуально они сухие.
Толщину заготовки рассчитывают из условия: объём заготовки ≈ объём готовой детали × 1,05–1,10 (коэффициент усадки). Для конусов коллекторов — несколько листов ФК, сложенных стопкой и прогретых вместе.
Режимы прессования
Стандартный диапазон по ГОСТ 6122-75 и практике предприятий:
- Температура нагрева пресс-формы: 150–180°C для ФМГ и ФК; 160–190°C для ФМФ
- Давление прессования: 5–10 МПа для плоских деталей; 8–15 МПа для сложных фасонных форм
- Выдержка под давлением: 2–5 минут на каждый миллиметр толщины стенки, но не менее 10 минут
- Охлаждение: под давлением, не снимая пресс, до 80°C — затем извлечение
Если снять давление при температуре выше 100°C — возможны коробление и трещины по линиям разделки слоёв. Для ФМФ это особенно критично из-за частичной полимеризации фенольного связующего при высоких температурах.
Типичные дефекты формования
Расслоение — недостаточная температура или время выдержки, связующее не прогрелось до состояния течения. Трещины при извлечении — слишком быстрое охлаждение или перегрев, связующее частично деградировало. Пузыри на поверхности — влага в заготовке, пропуск сушки. Неравномерная толщина стенки — неравномерное давление по площади или несоосность пресс-формы.
Применение: какие детали делают из формовочного миканита
Основная область — изоляционные детали для коллекторных узлов и электрических машин в целом.
Коллекторные конусы и манжеты (марка ФК)
Конус коллектора — деталь, которая изолирует пакет медных ламелей от вала и нажимных шайб. Геометрия — усечённый конус с углом 10–30° и диаметром от 40 до 400 мм, толщина стенки 1,5–5 мм. Делается из марки ФК горячим прессованием в металлической форме.
Требования к конусу: электрическая прочность не ниже 15 кВ/мм в готовой детали, отсутствие расслоений при затяжке болтов до 30–50 МПа, стабильность размеров при нагреве до 200°C (допуск по диаметру ±0,2 мм). Коллекторный миканит в листах для таких деталей не подходит — сложную геометрию из него не вырезать.
Изоляционные шайбы и кольца (марка ФМГ)
Шайбы под крепёж в нагревательных элементах, изоляционные кольца для разделения секций обмоток, дистанционные прокладки в трансформаторах. Форма простая, но требуется точность толщины (±0,1 мм) и отсутствие коробления. Формуют из одного-двух листов ФМГ толщиной 0,5–1,5 мм.
Манжеты и втулки для электродвигателей (ФМГ, ФМФ)
Манжета — цилиндрическая или ступенчатая деталь, которая надевается на вал или садится в расточку корпуса, изолируя подшипниковый щит. В крупных машинах мощностью от 100 кВт — стандартное изоляционное решение. После формования деталь обрабатывают на токарном станке до чистовых размеров: формовочный миканит хорошо точится, не крошится при правильном режиме обработки (резец острый, подача малая).
Подробнее о типах миканита и их сравнении — в статье Виды слюдопласта: таблица марок и ГОСТ.
Связь ГОСТ 6122-75 с другими стандартами
ГОСТ 6122-75 не существует в изоляции — он ссылается на смежные стандарты и сам является ссылочным документом в ряде ТУ.
ГОСТ 2910-74 «Слюда и слюдяные изделия» — базовый стандарт по классификации слюдяных изделий. Там же определены термины: миканит, слюдяная бумага, класс слюды. ГОСТ 6122-75 опирается на классификацию слюды из ГОСТ 2910-74 при определении сорта сырья для ФК.
ГОСТ 8865-93 «Классы нагревостойкости» — определяет, к какому классу относятся готовые детали из формовочного миканита. Детали из ФМГ на шеллаке — класс B (130°C по системе). Детали из ФМФ — в зависимости от степени полимеризации фенольного связующего, граница классов B/F. Подробнее о классах — в статье ГОСТ 8865-93: классы нагревостойкости.
ГОСТ 6120-75 и ГОСТ 6121-75 — родственные стандарты на гибкий и прокладочный миканит. Методы испытаний у всех трёх общие: электрическая прочность по ГОСТ 6433.3, гибкость по специальному методу из каждого стандарта.
При закупке формовочного миканита часть заводов поставляет материал по ТУ, а не по ГОСТ 6122-75 напрямую — особенно если речь о современных марках с модифицированным связующим. В этом случае ТУ должно содержать фразу «в части нормируемых показателей соответствует ГОСТ 6122-75» или прямую ссылку на стандарт. Если такой фразы нет — уточняйте, по каким нормам проводились испытания.
Отличие от стекломиканита: стекломиканит армирован стеклотканью и, как правило, не формуется горячим прессованием — он уже имеет фиксированную форму листа. Формовочный миканит без армирования более гибкий в исходном виде и лучше облегает сложную пресс-форму.
Формовочный миканит или листовой гибкий миканит: в чём разница
Вопрос возникает часто, потому что оба материала гибкие и оба поставляются листами. Разница — функциональная.
Гибкий миканит листовой (ГОСТ 6120-75) предназначен для намотки, обёртывания, вырубки плоских прокладок. Он остаётся гибким и при рабочей температуре — это нужно для намотки на неровные поверхности или в пазы статора. Термопластичность ему не нужна, поэтому связующее другое.
Формовочный миканит (ГОСТ 6122-75) — заготовка для прессованных деталей. В исходном состоянии он тоже гибкий и может напоминать гибкий миканит внешне. Отличить без испытания сложно: при нагреве до 160°C формовочный миканит заметно размягчается и тянется, гибкий — нет. Если поставщик называет материал «гибким» — уточняйте ГОСТ: 6120-75 (гибкий) или 6122-75 (формовочный).
Перепутать их при закупке — реальный риск. Применить гибкий миканит вместо формовочного значит получить брак при прессовании: деталь не примет нужную форму или расслоится.
Подбор и заказ формовочного миканита
При заказе укажите:
- Марку — ФМГ, ФМФ или ФК. Если неизвестна — описание детали и температура работы
- Толщину заготовки — с учётом припуска на прессование (+5–10%)
- Размеры листа — стандарт допускает листы от 300×300 до 600×800 мм
- Вид слюды — флогопит (рабочая температура детали выше 200°C) или мусковит (до 150°C)
Паспорт качества на партию содержит: марку по ГОСТ 6122-75, номер партии, дату выпуска, результаты испытаний по электрической прочности и водопоглощению. Без паспорта качества входной контроль деталей обязателен — замер электрической прочности готовой детали пробойным аппаратом минимум из 3 образцов партии.
Запросить формовочный миканит — укажите марку и толщину, пришлём наличие, ТУ и паспорт партии.
Часто задаваемые вопросы
Чем ГОСТ 6122-75 отличается от ГОСТ 6120-75 и ГОСТ 6121-75?
ГОСТ 6120-75 — гибкий миканит для намотки и вырубки плоских деталей, связующее не термопластичное. ГОСТ 6121-75 — прокладочный миканит, жёсткий, термореактивное связующее, не формуется повторно после отверждения. ГОСТ 6122-75 — формовочный миканит с термопластичным связующим: при нагреве размягчается, принимает форму пресс-формы, после охлаждения держит форму. Три стандарта 1975 года — три разных функциональных типа одного и того же сырья.
При какой температуре формуют детали из формовочного миканита?
150–180°C для марок ФМГ и ФК, 160–190°C для ФМФ. Это температура поверхности пресс-формы. Давление — 5–10 МПа, выдержка — не менее 2 минут на миллиметр толщины стенки, минимум 10 минут. Охлаждение обязательно под давлением, до 80°C. Нарушение любого из этих параметров даёт расслоение, коробление или трещины.
Можно ли формовать миканит по ГОСТ 6122-75 многократно?
Технически — да, ограниченное число раз, если деталь не перегрелась. Шеллачное связующее остаётся термопластичным после первого прессования. Но на практике повторное формование не применяют: каждый цикл нагрева снижает содержание летучих в связующем и ухудшает электрические свойства. Если деталь вышла с дефектом — её не переформовывают, а делают заново из новой заготовки.
Чем отличается формовочный миканит от формовочного слюдопласта?
Сырьём. Миканит делают из цельных щипаных пластин слюды — это более трудоёмко и зависит от качества добытых пластин. Слюдопласт (СПФФ, СПФ-Т) делают из слюдяной бумаги — измельчённой и заново сформированной слюды — что даёт более однородный материал и стабильные характеристики. Формовочный слюдопласт в большинстве случаев превосходит формовочный миканит по электропрочности и однородности, но для исторических конструкций под ГОСТ 6122-75 требуется именно миканит. Подробнее о слюдопласте — в статье Виды слюдопласта: таблица марок и ГОСТ.
Какой срок хранения у формовочного миканита?
ГОСТ 6122-75 устанавливает гарантийный срок хранения 2 года с даты изготовления при условии: температура +5…+30°C, относительная влажность не выше 70%, без воздействия прямых солнечных лучей и агрессивных паров. По истечении 2 лет материал подлежит переиспытанию по электрической прочности и водопоглощению — если параметры в норме, материал пригоден к применению. Нарушение условий хранения (особенно влажность) ускоряет деградацию шеллачного связующего: листы слипаются или расслаиваются.